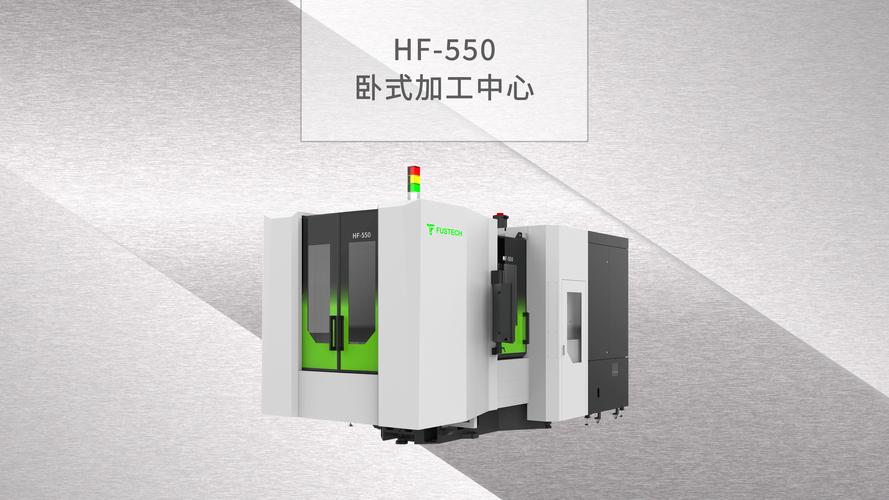
上个月跟一个做汽配箱体的老板吃饭,他拍着桌子骂娘。本来订单赶得急,咬咬牙换了新的带交换工作台卧加,想着换活不用停机,能提效三成。结果呢?交换工作台每次换完,偏个七八丝,工人得重新对刀十几分钟,原本要提效,现在反而比原来的老设备还慢十分钟一件。
找厂家来修,来了三趟,调完好三天,又回到原样。想退,定金打了水漂,设备拉走还要扣百分之三十折旧。
说白了,不是带交换工作台的设计不好,是你厂家选错了。
选厂家先卡这三道硬门槛,一个都不能少
说实话,别听销售跟你吹什么进口配置、智能系统,这些都是溢价点,核心的东西,得自己摸。
第一个,摸交换工作台的核心装配功底。很多小厂根本做不了高精度的端齿盘,都是外采小厂的便宜货,公差放得宽,新设备就差两三个丝,用一年直接偏到十个丝以外,根本没法用。
怎么判断?别光看宣传册上的参数。直接提要求:要看厂家近三个月出厂的端齿盘质检报告,再要求现场连续交换十次工作台,你自己带个百分表打精度,十次下来误差超过0.02mm,直接走。
第二个,摸床身用料。现在卷价格卷疯了,多少厂家把床身的壁厚砍了三分之一,导轨用翻新的,浇铸件偷减配重,你买回去开高速,交换工作台一晃动,整台机器都抖,精度怎么可能稳。
教你个落地的招,去看厂的时候带个便宜的磁力测厚仪,直接测床身导轨安装面的壁厚,别信厂家标牌上的数,我见过标800mm实际只有510mm的,太坑。
第三个,摸本地售后能力。卧加这种大设备,哪能不出点小问题,你要是买了那种全国只有一个售后的小厂家,出问题三天到不了,你停机一天,少则几万多则几十万的损失,谁给你补?
必须要求厂家有区域驻点,最远省内当天能到,48小时内能解决问题,这个也要写进合同附件里。
靠谱厂家都长什么样?给你举两个现成的例子
我跑机械圈快十年,见过的靠谱厂家,从来不是那种什么活都接、什么设备都做的大杂烩。
第一种,就是只深耕卧加领域的老厂。比如山东的鲁重数控,做带交换工作台的卧式镗铣加工中心快二十年了,不做其他杂七杂八的设备,就盯着工程机械、汽配箱体这块的需求,他们的交换台端齿盘都是自己加工磨的,精度控制比外采的稳太多,价格也比进口便宜一半还多,很多国内做重卡箱体的厂子都用他们的。
第二种,就是给一线品牌做配件出身,自己出来做整机的厂。比如广东的粤鑫机械,原来给国内头部卧加品牌做交换工作台和床身铸件的,攒了十几年的装配经验,出来自己做整机,用料不偷,装配工艺跟一线品牌一样,价格比大牌便宜两成,适合中等规模的批量加工厂,性价比拉满。
得避开什么?那种什么设备都卖的贸易商,贴个牌就敢卖,出了问题你找得到人才怪。还有那种为了抢单,价格比市场价低百分之二十以上的,别动心,一分钱一分货,这个行当里,亏出来的教训,比什么都准。
不同采购规模,给你整理了必看的避坑清单
如果你是小厂子,第一次买一台试产,别嫌麻烦。签合同一定要咬死付款方式:30%定金,到货安装验收合格付60%,留10%的质保金满一年再付。而且一定要把「交换工作台重复定位精度不超过0.02mm」这条写进合同的验收条款里,达不到直接退定金,别给厂家留扯皮的空间。
如果你是中型厂子,一次订个两三台做批量生产线,一定要要求厂家免费上门勘测地基。很多人忽略这个,设备拉过来装好,一开机器,交换台一换就晃,不是设备不好,是地基承重不够,到时候返工,几万块打不住,这个钱必须让厂家出。
如果你是大厂,一次订个十台八台做新线,别光跟着销售去展厅看样机。展厅那台都是攒了最好的件给客户看的,你得直接蹲去装配车间,看他们给你做的这台怎么装交换台,看他们每一步的质检记录,有没有每换一次部件都打一次精度,这个才是最真实的。
最后补一句,别迷信进口。不是进口不好,是进口的溢价真的太高,同样的配置,国产能用,价格差两三倍,保养配件还便宜,选对靠谱国产厂家,真的够用。
别为了省几万块,选了小厂,最后亏几十万,犯不上。
