2026-10-08 22:01:09 分类:商机
上周跟一个做汽配的老板喝茶,拍着桌子骂前采购。上个月赶新订单,要换台切入式高精度无心磨床加工凸轮轴,图比市场价便宜八万,找了个不知名小厂家下单。开机第三天,磨出来的零件公差直接飘了0.02mm。整批货全退。赔了客户二十多万违约金。那台破机器现在扔在厂房角落落灰,厂家电话都打不通。
就是这样,太多人栽在选厂上。钱花了,活干砸了,回头找谁都没用。
选厂就看三个硬指标,别扯虚的
带自己的量产工件去试磨,当场测精度。
别信厂家摆在展厅里的完美样品,那都是挑了一百个里最好的,磨了一遍又一遍给你看的。你就带自己工厂平时量产的毛坯过去,直接进生产车间,当场开机,连续磨十个,拿你自己日常用的检具卡公差。每个都合格,再说下一步。磨不好,说再多名堂都没用。很多小厂就是靠精修样册P图骗单,真开机就露馅。
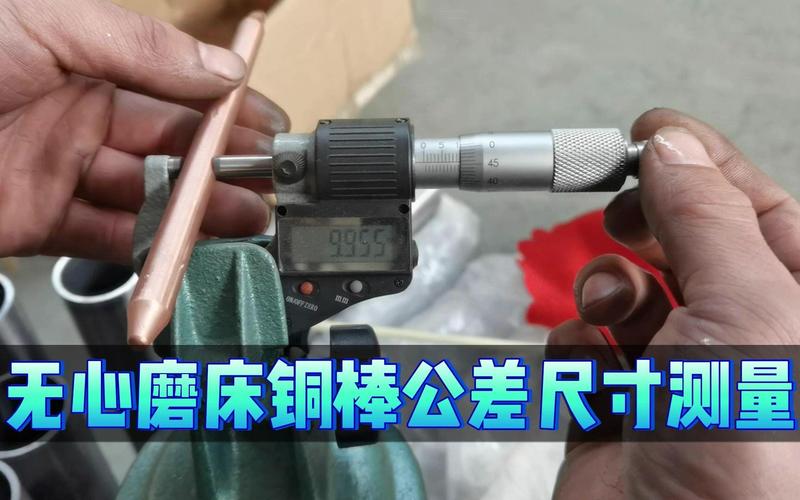 切入式高精度无心磨床现场加工工件公差检测图
核心配件要查溯源,别光听销售吹配置。
切入式高精度无心磨床能不能长期稳精度,全靠主轴、导轨、丝杠这几样核心部件撑着。靠谱厂家会主动给你看核心配件的采购单据,原装进口就是原装进口,正牌国产就是正牌国产,不会拿翻新拆机件给你凑数。我之前见过一个小厂,报价单上写的全是一线大牌配置,实际装的是拆车厂收来的旧主轴,用了三个月开机抖得像地震,修都修不好,厂家直接失联。
售后承诺要落地,别信口头保证。
别听那句烂大街的“24小时响应”,你要实打实问:你们本地有没有驻点的服务工程师?设备出故障停机,最长多久能上门?易损件有没有常备库存?很多小厂卖完设备钱到手,你打电话修,半个月都排不上人。生产线停一天,损失好几万,这个锅谁背?那种要求你把整机寄回去修的,直接pass。谁家停得起半个月?
靠谱厂家,都长什么样
说实话,国内做无心磨床的一抓一大把,真正能做稳定高精度切入式的,没多少。
我跑行业这么久,见过的靠谱厂家,都有共性。比如江苏无锡的锡磨精密,做这个快二十年了,你带工件过去,人家直接带你进车间,随便挑机床试,磨完当场用三坐标打报告,差0.001mm都给你重新调,不会含糊着蒙你。核心配件全摊开给你看,采购发票都能给你复印,从来不搞“低配高标”那套套路。
还有广东东莞的莞磨数控,大半订单都是出口给欧美汽配厂,对精度稳定性卡得比国外客户还严,适合做高端轴承、汽车核心零部件的客户选。
这些靠谱厂家,有个共同点:不打低价战。不会上来就给你降十万八万抢单,他们报价利润就留那点,一分钱一分货,不会偷工减料跟你拼价格。那种一开口就比市场价低十几万的,你扭头走就对了,百分百是坑。
 切入式高精度无心磨床原装进口主轴包装盒实拍图
不同采购规模,用不同的签约策略
 不同采购规模,用不同的签约策略
如果你是中小厂,就买个一台两台补产能,那记住,定金最多付三成。装机调试完,连续开机磨一周,所有批次零件公差都稳定合格,再付剩下的七成。合同里一定要把具体精度公差要求写死,别只写“高精度”这种模糊词,达不到要求能不能退、能不能赔,都写清楚。别嫌麻烦,真出问题,这就是你的保命符。
如果你是大规模量产的大厂,一次采购十台以上铺新流水线,那一定要留至少5%的质保金,满一年设备运行全稳定,再把质保金打给厂家。还要要求厂家派驻场工程师,驻场调试培训至少半个月,工人会操作、能处理小问题了再走。
说几个一定要避的坑。
第一,别信所谓的“低价定制”,很多小厂说给你改结构改参数,收了定金,做出来的东西根本达不到要求,钱也退不回来,拖你几个月,耽误的都是自己的订单。
第二,别买翻新改标机,比新机便宜一半,看起来外观差不多,实际核心件都快磨坏了,用半年就得大修,算下来比买新机还贵,扔了可惜用着闹心。
第三,别碰私人回扣的坑。销售给你塞回扣,那钱都是从设备成本里扣出来的,要么给你换差配件,要么售后直接不管,最后设备出问题,老板追责,你轻则扣工资,重则丢工作,犯不上。
不过话说回来,买这种高精度生产设备,多跑几家,多问几个正在用的厂家,比你看一百个网上广告都有用。真的,一步到位选对靠谱厂家,比你贪便宜换三次,省太多心力钱了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:买切入式高精度无心磨床别踩坑!老采购掏心窝子的选厂指南
文章链接:https://yxqcspc.com/17509/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
