2026-10-08 21:41:07 分类:商机
上个月三号,航天院的一批配套零件堵在车间最后工序。
磨内孔,要求公差1微米。
徒弟调了整整三天,磨十件废八件,客户工程师蹲在机床门口抽烟,脸拉得比床身还长。
我过去敲了敲主轴箱,摸了摸油温,笑了。不是人的问题,是这台旧磨床根本扛不住这个精度。
你看,这就是高精度数控内圆磨床的存在感——平时没人念它好,出问题的时候,缺了它真不行。
别看就是磨内孔,水深得摸不到底
很多年轻工程师觉得,不就是把内孔磨圆吗?数控车都能做到几微米了,磨床能难到哪去?
说实话,差着十万八千里。
高精度数控内圆磨床,核心就是控精度,三个硬指标卡死了九成厂家:主轴径向跳动必须控制在0.1μm以内,进给分辨率要做到1nm,加工出来的内圆圆度不能超过0.5μm。差一丝,整个零件直接报废。
现在主流就两条技术路线,一条用动静压主轴,一条用高速滚动主轴。
动静压刚度好,发热小,精度稳得一批,但是造价高,还要定期换专用液压油,清理油路,太麻烦。滚动主轴呢?成本低,维护简单,插上电就能用,但是高速转起来热变形大,精度容易飘。
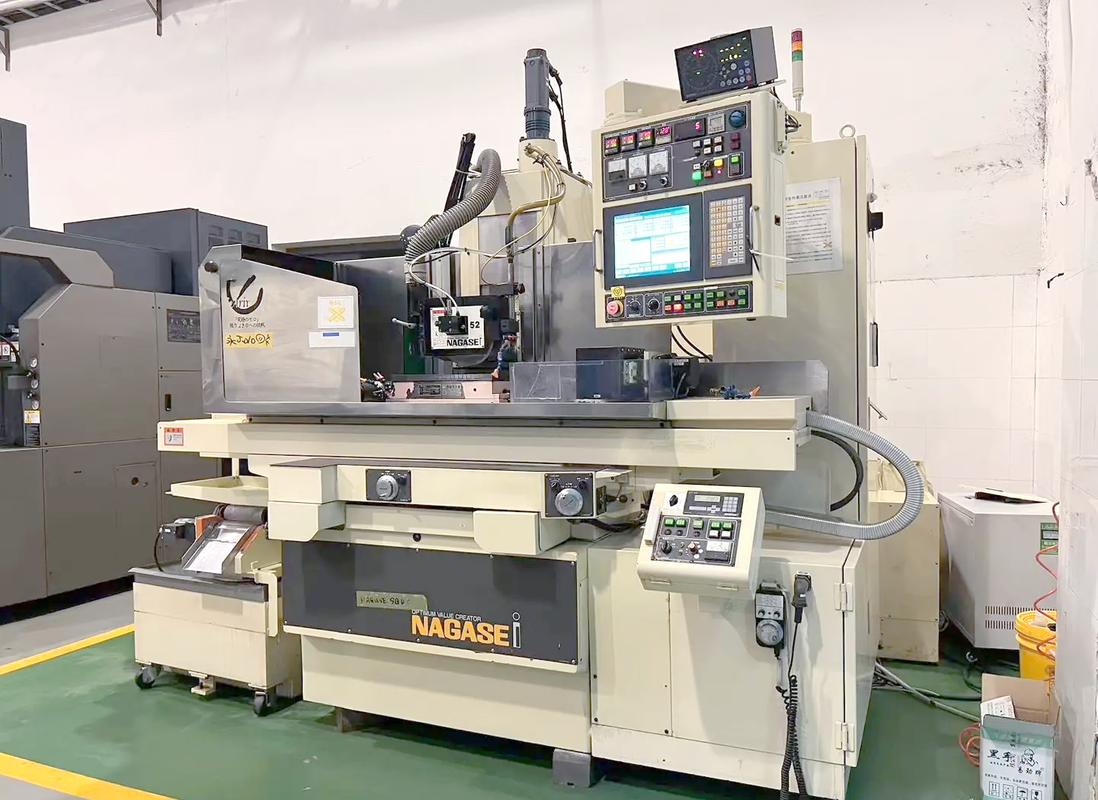 车间加工现场的高精度数控内圆磨床
不过话说回来,行业内通常不说但实际在做的妥协,你知道是什么吗?
十家里有七家,宣传自己用的是全动静压主轴,其实只有前端磨头那一小段是,后面连接传动的部分,还是偷换了滚动轴承。成本能降快三分之一,外行摸破脑袋也看不出来,只要精度刚出厂能达标,卖出去就算完。
真要长期用,不出一年你就知道差在哪了。
不同行业用,完全不是一个玩法
去年给工程机械厂做柱塞泵缸体,客户原来用普通内圆磨,内孔锥度总是超差0.003mm,装上去柱塞跑合半年就漏液,投诉堆了半米高。
换了高精度数控内圆磨之后,一次装夹磨完整个内孔,不用掉头,锥度直接控制在0.001mm以内,废品率从12%直接掉到0.8%。
液压行业要的是什么?是批量稳定性,你一天出上千件,不能件件都调机,对不对?
另一个案例,去年给骨科器械厂调人工髋关节的内孔。
要求内孔和外球头的同轴度控制在2μm以内,因为要装柄,差一点,患者植入进去就会疼,用不了几年就得翻修。
原来旧设备要两次装夹,同轴度根本达不到,合格率才三成。换了带在线在位检测的高精度磨,一次装夹,磨完直接测,不合格自动补刀,合格率直接干到95%。
医疗行业要的是什么?是单个零件的绝对精度,容不得半分差池。
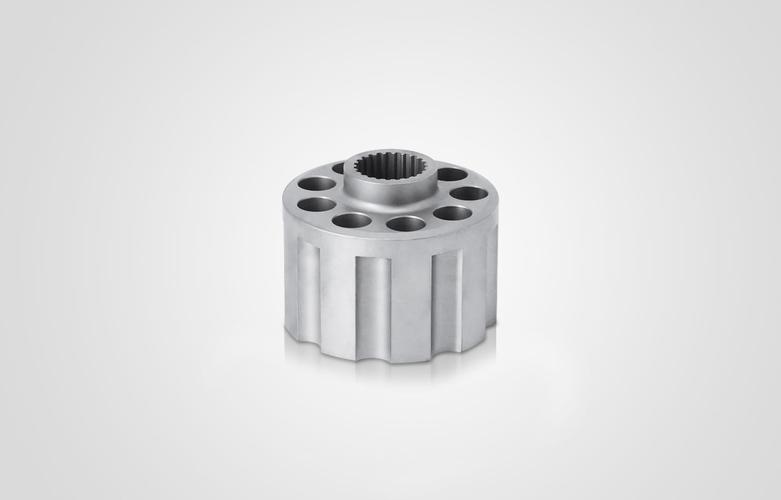 高精度数控内圆磨床加工后的液压柱塞缸体零件
选型的时候,很多人上来就问最高精度多少,其实根本不对。你做液压件批量生产,选个医疗级的高精度,花了冤枉钱不说,效率还上不去。适合的才对,对吧?
进口替代风头上,藏着没说的暗礁
 进口替代风头上,藏着没说的暗礁
这几年都喊进口替代,原来大家有钱都买德国的磨,现在国产做高精度数控内圆磨的厂家越来越多,价格不到进口的一半,性能其实也不差,好事。
但是有个行业内不愿公开的难题,今天我就说了。
现在的国标,只考核新机出厂的时候的静态精度,根本不考核精度保持性。
啥意思?就是新机拆箱,测出来精度达标,就算合格。你用了18个月,主轴跳动从0.1μm涨到0.4μm,内圆圆度超了一倍,那也没人管,因为标准没要求。
很多小厂家就是钻这个空子,新机做的漂漂亮亮,用两年就废了,客户还没地方说理去。
绿色制造现在喊得响,很多人说要搞干式磨削,不用磨削液。说实话,真要做1微米级的高精度内孔,不用磨削液冷却带屑,根本做不到,那些喊着全干式的,大多是营销噱头,真拿到车间用,就露馅。
昨天擦床子的时候,徒弟还问我,干了二十年磨床,最核心的经验是什么?
我跟他说,老辈传下来的土话:三分设备七分调,床子凉透再开刀。
你急着赶活,开机就干,主轴温度没稳,磨出来的精度肯定飘。哪怕设备再好,你急着抢进度,该废还是得废。
干咱们这行,没有什么神设备,都是手摸出来的经验。
对了,你们车间磨高精度内孔,碰到过最邪门的精度漂移是什么?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:高精度数控内圆磨床:车间老师傅摸了20年才敢说的干货
文章链接:https://yxqcspc.com/17508/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
