藏在齿轮哨音里的问题
昨天下午刚换好鞋准备下班,质保小张堵在车间门口,手里攥着仨齿轮。
“陈工,这批给汽配的货,客户试车三档有哨音,全退回来了。”
我跟着回去开了剃齿机防护门,一眼就看出来问题——最后一刀吃刀量调错了,齿根多啃了两个丝。
就这么点误差,装车就是能烦死驾驶员的异响。数控剃齿机的存在感,从来都是出问题的时候才最强烈。
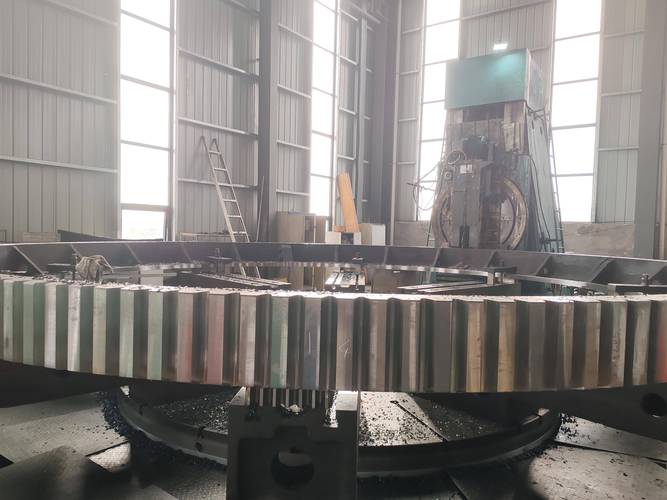
没人说透的技术家底
很多新手以为剃齿就是滚齿完了再磨一层,其实不对。
剃齿是剃刀和工件自由对滚,一点点刮掉齿面的微量余量,说白了就是给齿轮“做美容”,提精度降噪声。
要稳定出好活,三个硬指标卡得死:主轴径向跳动不能超过0.002mm,轴向窜动得控制在0.0015mm以内,成品齿形精度要稳定在GB/T 6级,比滚齿直接出的活高两三个等级。
现在市面上主流就是两种路线:卧式数控剃齿和立式数控剃齿。
卧式便宜,占地小,适合加工300mm以内的汽车小齿轮,批量走货快,缺点是刚性差,大一点的齿轮夹不住,抖一下就废了。
立式刚性好,最大能加工两米直径的大齿轮,精度稳定性比卧式高一个档次,可价格贵一倍,占地也大不少。
说实话,行业内通常不说但实际在做的妥协,我也敢说出来。很多小厂拼价格卖立式机,都会在刀架导轨上偷工,原本要求淬硬层做到10mm以上,不少偷偷降到6mm,新机用着看着没问题,三四年一过导轨磨损失准,修都没法修,这事儿没人写在说明书上。
不同行业的不一样要求
新能源汽车减速器,对剃齿的要求比传统燃油车狠太多。
原来燃油车有发动机噪声遮着,齿轮有点小动静没人在意,新能源没发动机,一点点异响都听得清清楚楚。去年我们接了一个新势力的订单,要求齿面粗糙度Ra0.8,我一开始用老参数干,做出来就是Ra1.2,调了两天都不对。最后把进给速度从120mm/min降到75,换了涂层剃刀,五件全合格,顺利交了货。
换到风电行业,要求又完全不一样。
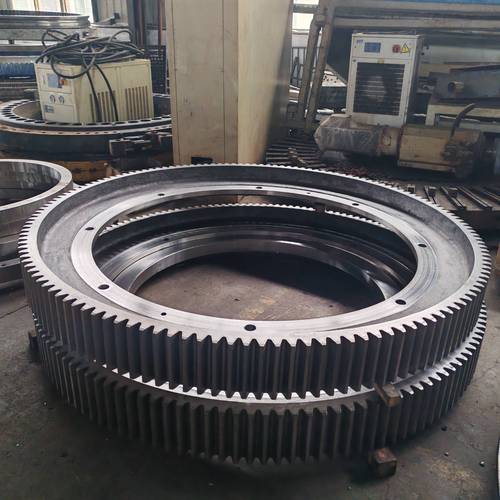
风电齿轮箱要在野外扛十几年,一个齿轮一吨多,齿形修形差一丝,寿命就能差一半。前年有个客户拿了个直径1.1米的增速轮,原来的厂剃完齿向误差超了0.02mm,我们用大行程数控剃齿机重新编了修形路径,一刀一刀走下来,最后误差控制在0.008mm,客户拉回去直接装车了。
进口替代热背后的暗礁
这几年国产数控剃齿机进步真的快,原来高端市场全是德国日本的,现在不少国内厂做的机器,精度稳定性已经不输进口,价格才三分之一,很多车间都换了国产,这是真好事。
不过话说回来,有个行业不愿公开的难题,我不说很多新人听不到。
现在齿轮材料更新太快了,粉末冶金齿轮、高强度烧结齿轮都用得越来越多,可现行的剃齿精度标准还是二十年前定的,只看成品静态精度,不看跑合后的寿命变化。我见过好几个厂,按旧标准全合格,装车跑两年就磨损超标,索赔都没地方说,因为你符合旧标准啊。
还有现在喊绿色制造干剃,不用切削液少污染,可干剃的剃刀成本是湿剃的三倍,不少厂对外说自己全干剃,实际偷偷兑乳化液半干切,就是为了省刀钱,这也是公开的秘密。
今天早上我把那批不合格的齿轮重新剃了一遍,擦干净摸了摸,齿面滑溜溜的,没问题了。
干了二十多年,我就信一句土话:数控剃齿好不好,摸完齿面见分晓。
别光盯着屏幕上的精度参数,上手摸一摸,不拉手,无台阶,才是真的好活。
你们有没有遇见过,屏幕参数全对就是出不合格活,最后查出是个不起眼的小毛病?不妨聊聊。
